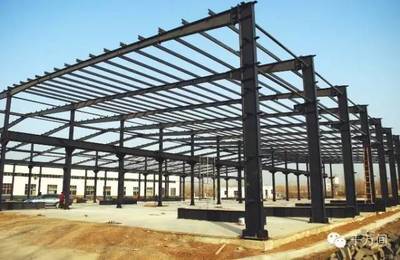
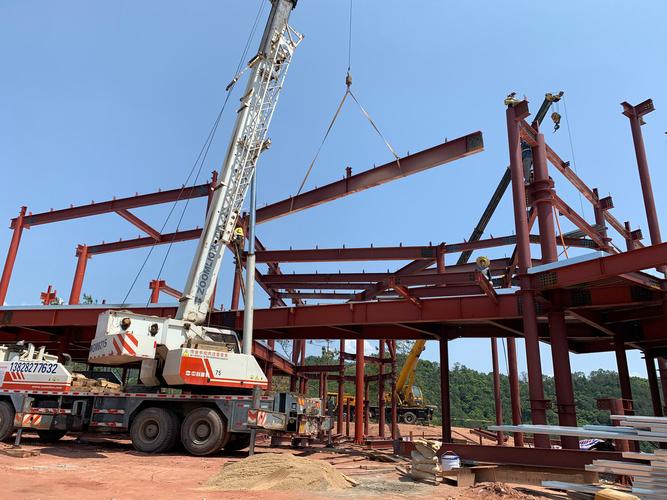
鋼結構工程施工要點全解析 從材料到驗收的關鍵控制
鋼結構工程因其強度高、自重輕、施工速度快、抗震性能好等優勢,在工業廠房、大型公共建筑、橋梁等領域得到廣泛應用。鋼結構工程的技術復雜度較高,施工過程中的任何一個環節出現疏漏,都可能影響整體結構的安全與耐久性。以下是鋼結構工程施工中需要重點掌握的幾大要點。
一、施工前的準備與材料控制
施工前應仔細審查設計圖紙,進行圖紙會審和工藝交底,確保各專業之間無沖突。鋼材、焊接材料、螺栓等原材料必須符合設計要求和國家標準,進場時需檢查質量合格證明文件、中文標志及檢驗報告,并按規定進行取樣復驗。特別是對于重要結構,應復驗鋼材的屈服強度、抗拉強度、伸長率、冷彎性能及硫、磷等化學成分。焊接材料需與母材匹配,焊條、焊絲在使用前應按說明書進行烘干。
二、鋼結構制作與拼裝要點
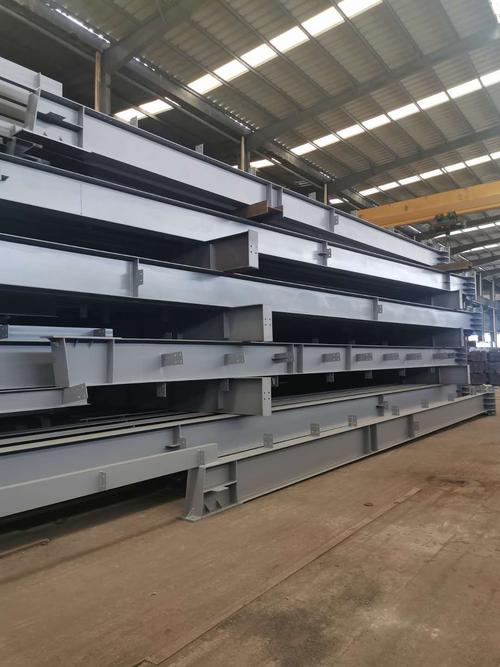
- 下料與切割:優先采用數控切割或半自動切割,保證切割面質量。對于次要構件,可采用手工切割,但需打磨平整。切割后應及時清除熔渣和飛濺物。
- 制孔:螺栓孔應采用鉆孔成型,嚴禁氣割擴孔。孔壁應光滑,無毛刺。對于高強度螺栓連接,孔的分組應控制在規范允許偏差內。
- 矯正與成型:鋼材切割后若有變形,應采用機械矯正或火焰矯正,但加熱溫度不應超過900℃,同一部位加熱矯正不得超過兩次。
- 預拼裝:對于復雜構件,宜在工廠進行預拼裝,以驗證接口的匹配性。預拼裝時螺栓孔應全部穿入,可采用試孔器檢查。
三、焊接工程關鍵控制
焊接是鋼結構工程中最關鍵的工序之一。焊工必須持證上崗,并在合格范圍內施焊。焊接工藝評定應覆蓋工程實際使用的鋼材、焊接材料、焊接方法、接頭形式、焊接位置等。
- 焊接順序:應制定合理的焊接順序,減少焊接應力和變形。例如,對于對稱構件,宜采用兩人對稱施焊;對于長焊縫,應采用分段退焊或跳焊法。
- 預熱與后熱:根據鋼材厚度和環境溫度,必要時進行焊前預熱和焊后后熱。預熱溫度一般控制在100~150℃,后熱溫度宜為200~300℃,保溫時間按板厚確定。
- 焊縫質量檢驗:焊縫外觀質量需符合規范要求,不得有裂紋、未熔合、夾渣、弧坑等缺陷。內部缺陷應采用超聲波或射線探傷,一級、二級焊縫需進行100%和20%的探傷檢測,具體比例遵循設計要求。
四、高強度螺栓連接施工
高強度螺栓連接是鋼結構工程中常見的連接方式,其施工要點包括:
- 螺栓的儲運與保管:應防潮、防銹,避免損傷。安裝前需按批復驗扭矩系數或緊固軸力。
- 摩擦面處理:摩擦系數必須符合設計要求標準,一般不低于0.45。摩擦面應保持干燥、清潔,不得有毛刺、焊渣、油污等。
- 安裝與緊固:初擰、復擰、終擰應按順序進行,且應在當天完成。終擰后應檢查扭矩,并做標記。對于大六角頭螺栓,初擰扭矩為施工扭矩的50%左右;扭剪型螺栓以擰斷尾部梅花頭為終擰合格。
五、安裝與校正
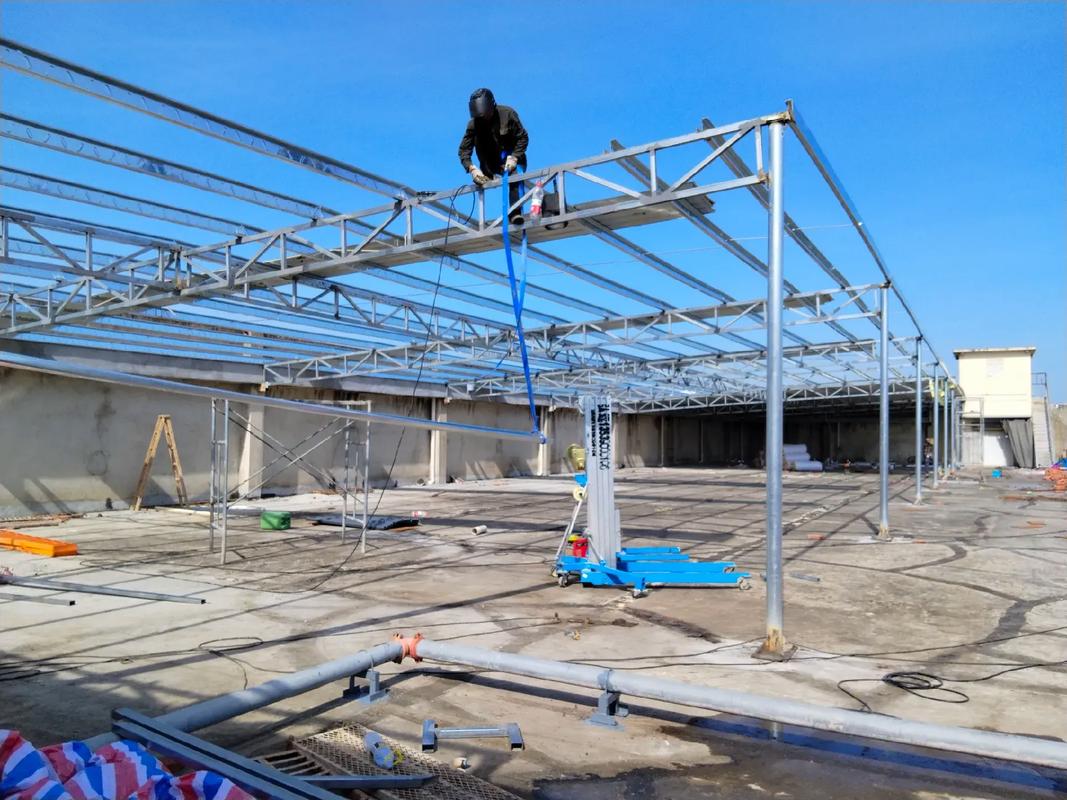
- 安裝順序:一般從中心向四周擴展,先柱后梁,先主梁后次梁。對于高層鋼結構,還需考慮逐節校正、逐節固定。
- 臨時支撐:安裝過程中應設置足夠的臨時支撐,保證結構的穩定性。安裝后,待結構形成穩定體系方可拆除臨時支撐。
- 垂直度與標高控制:鋼柱安裝后,需用經緯儀或全站儀校正垂直度,偏差應控制在H/1000以內,且不超過10mm。標高可通過調整柱底板下的墊鐵或臨時螺栓來調整。
- 溫度影響:測量校正時應注意環境溫度對鋼材熱脹冷縮的影響,最好在早晨或陰天進行,以避免日照溫差導致偏差。
六、涂裝與防火防腐
鋼結構表面處理 quality 直接影響涂裝效果。鋼材除銹等級通常要求達到Sa2.5級或St3級,然后噴涂底漆、中間漆和面漆。防腐涂料應符合設計要求,涂層厚度需用測厚儀檢測。對于有防火要求的鋼結構,應噴涂防火涂料,其厚度需根據耐火極限確定,如一級耐火等級柱的耐火極限為3小時,需涂刷相應厚度的防火涂料。施工時,注意環境溫濕度,避免在雨、霧、露等不利條件下作業。
鋼結構工程施工是一項系統工程,涉及材料、焊接、連接、安裝、涂裝等多環節。只有嚴格控制每一個施工要點做到標準化、規范化,才能保證鋼結構工程的質量和安全。施工人員應加強過程檢查與驗收,對關鍵工序進行旁站監督,對不合格項及時整改。切記:鋼結構的每一個細節,都關系到建筑的百年大計。
如若轉載,請注明出處:http://m.visabridge.cn/product/47.html
更新時間:2026-10-22 23:20:24